
چرا شیرهای فلوت مارپیچ DIN بدون پوشش در ماشینکاری CNC جلب توجه می کند
در ماشینکاری مدرن CNC،شیرهای فلوت مارپیچ DIN بدون پوششاز آنجایی که کارگاهها به دنبال راهحلهای متعادلی بین کیفیت نخ، پایداری فرآیند و هزینههای عملی ابزارآلات میگردند، مورد توجه مجدد قرار گرفتهاند. تمرکز رو به رشد نه تنها بر طول عمر ابزار بلکه بر انتخاب هندسه مناسب برای شرایط خاص ماشینکاری است.
رزوهکاری یکی از حساسترین عملیات در تولید دقیق است. اگرچه ایجاد یک نخ داخلی ممکن است ساده به نظر برسد، تفاوت های کوچک در مواد، عمق سوراخ، سرعت برش و تخلیه تراشه می تواند به طور قابل توجهی بر نتیجه نهایی تأثیر بگذارد. همانطور که مراکز ماشینکاری خودکارتر می شوند و الزامات تولید سازگارتر می شوند، نقش طراحی شیر به طور فزاینده ای مهم شده است.
بحث در مورد انتخاب ابزار نیز در حال تغییر است. بسیاری از فرآیندهای ماشینکاری به جای تمرکز بر روی این که آیا یک ابزار دارای پوشش است یا نه، توجه بیشتری به رابطه بین طراحی فلوت، شرایط برش، مواد قطعه کار و کنترل کلی فرآیند دارند.
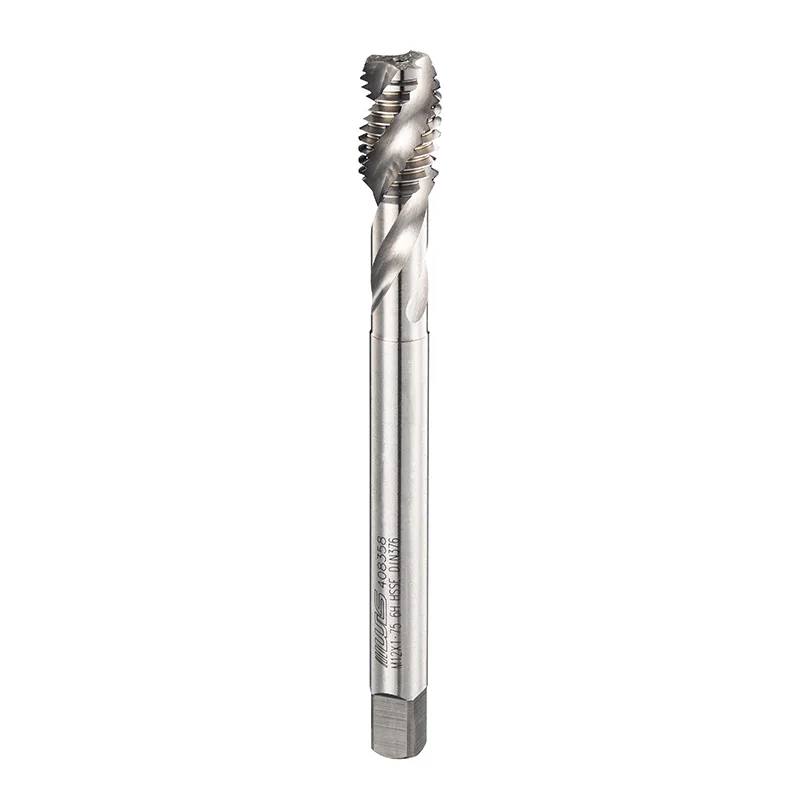
نقش در حال تغییر شیرها در ماشینکاری CNC
ماشینکاری CNC به سمت راندمان بالاتر، تحمل های سخت تر و تولید مداوم تر توسعه یافته است. در این محیط، ابزارهای نخ باید در کاربردهای مختلف، از جمله قطعات خودرو، قالبها، قطعات الکترونیکی، اجزای مرتبط با هوافضا و تجهیزات انرژی جدید، بهطور مداوم عمل کنند.
شیر فقط یک ابزار برش نیست که مواد را حذف کند. هندسه آن بر چندین عامل مهم تأثیر می گذارد:
| فاکتور کلیدی | تاثیر بر عملکرد Threading |
|---|---|
| طراحی فلوت | حرکت تراشه و تخلیه را تعیین می کند |
| زاویه مارپیچ | بر ثبات برش و کنترل تراشه تأثیر می گذارد |
| هندسه لبه برش | بر گشتاور و کیفیت سطح رزوه تأثیر می گذارد |
| انتخاب مواد | مقاومت در برابر سایش و محدوده کاربرد را تعیین می کند |
| شرایط ماشین | بر دقت و تکرار تأثیر می گذارد |
تحقیقات در مورد طراحی شیر فلوت مارپیچ نشان داده است که عواملی مانند فضای تراشه، گشتاور برش و سفتی ابزار باید با هم در نظر گرفته شوند زیرا آنها به طور مستقیم بر پایداری ماشینکاری تأثیر میگذارند.
این توضیح می دهد که چرا انتخاب یک شیر به طور فزاینده ای به یک تصمیم فرآیند تبدیل می شود تا یک انتخاب جایگزین ساده.
چرا طراحی فلوت مارپیچی برای رزوه کاری سوراخ کور اهمیت دارد؟
یکی از دلایل اصلی اینکه شیرهای فلوت مارپیچی همچنان توجه را به خود جلب می کنند، توانایی آنها در مدیریت حرکت تراشه در حین عملیات سوراخ کور است.
بر خلاف سوراخ های از طریق، سوراخ های کور مسیر باز برای خروج تراشه ها را فراهم نمی کنند. اگر تراشه ها در داخل سوراخ جمع شوند، ممکن است در برش اختلال ایجاد کنند، مقاومت را افزایش دهند و بر دقت نخ تأثیر بگذارند.
ساختار فلوت مارپیچی شیرهای فلوت مارپیچی به هدایت تراشهها به سمت بالا در حین ماشینکاری کمک میکند و آنها را برای بسیاری از کاربردهای سوراخ کور که تخلیه تراشهها نگرانی اصلی است، مناسب میسازد.
این امر به ویژه در هنگام ماشینکاری موادی که تراشه های طولانی تری ایجاد می کنند، مانند فولادهای خاص، فولادهای ضد زنگ و آلیاژهای آلومینیوم اهمیت پیدا می کند.
یک فرآیند تخلیه پایدار تراشه می تواند به کاهش مشکلات رایج از جمله:
چرا شیرهای بدون پوشش دوباره مورد توجه قرار می گیرند؟
برای سالها، پوششهای پیشرفته به طور گسترده مورد بحث قرار گرفتهاند، زیرا میتوانند مقاومت در برابر اصطکاک و عملکرد سایش را تحت شرایط ماشینکاری خاص بهبود بخشند. با این حال، عدم وجود پوشش به طور خودکار به معنای نامناسب بودن ابزار نیست.
عملکرد یک شیر آب به عوامل متعددی بستگی دارد، از جمله:
در برخی از محیط های ماشینکاری، طراحی بدون پوشش می تواند مزایای عملی را ارائه دهد. ممکن است انتخاب ابزار را برای کاربردهای عمومی که مقاومت در برابر حرارت شدید یا عمر طولانی ابزار نیاز اولیه نیست، ساده کند.
برخی از فرآیندهای تولید به جای افزودن پیچیدگی از طریق عملیات سطحی اضافی، بر بهینه سازی ساختار اساسی ابزار برش تمرکز می کنند.
این نشان دهنده روند گسترده تری در تولید است: انتخاب ابزار بر اساس شرایط عملیاتی واقعی به جای پیروی از یک شاخص عملکرد واحد.
اهمیت تطبیق طراحی ابزار با مواد
یک اشتباه رایج در ماشینکاری CNC این است که فرض کنیم یک طرح شیر می تواند هر ماده را به طور یکسان اداره کند.
مواد مختلف چالش های مختلف برش را ایجاد می کنند.
به عنوان مثال:
| نوع مواد | ملاحظات رایج نخ |
|---|---|
| فولاد کربن | نیاز به برش پایدار و کنترل ثابت تراشه دارد |
| فولاد ضد زنگ | اغلب باعث ایجاد مقاومت برش بالاتر و خطرات سخت شدن کار می شود |
| آلیاژ آلومینیوم | نیاز به توجه به تشکیل تراشه و چسبندگی مواد دارد |
| چدن | تراشه های کوتاه تری تولید می کند اما ممکن است به استراتژی های برش متفاوتی نیاز داشته باشد |
| فولاد قالب | به دقت و استحکام ابزار نیاز دارد |
به همین دلیل،شیرهای فلوت مارپیچ DIN بدون پوششبه طور کلی بر اساس الزامات برنامه ارزیابی می شوند تا به عنوان یک انتخاب جهانی.
استاندارد DIN خود یک مرجع ساختاریافته برای ابعاد و سازگاری رزوه ارائه میکند و به فرآیندهای ماشینکاری کمک میکند تا هنگام کار با مشخصات رزوه استاندارد شده، سازگاری داشته باشند.
اتوماسیون CNC نیاز به ثبات فرآیند را افزایش می دهد
با حرکت بیشتر عملیات ماشینکاری به سمت تولید خودکار، وقفه های غیرمنتظره به طور فزاینده ای پرهزینه می شوند.
شیر شکسته یا فرآیند نخ ناپایدار می تواند نه تنها یک جزء بلکه کل توالی تولید را تحت تأثیر قرار دهد.
محیط های مدرن CNC به طور فزاینده ای بر رفتار ماشینکاری قابل پیش بینی از طریق:
در این محیط، هندسه ابزار به یک عامل کلیدی تبدیل میشود، زیرا بر پایداری چرخه ماشینکاری در عملیاتهای مکرر تأثیر میگذارد.
یک ضربه محکم میتواند تنظیمات غیرضروری را کاهش دهد و به اپراتورها در حفظ نتایج ثابت کمک کند.
سوء تفاهم های رایج در مورد انتخاب ضربه بزنید
بسیاری از مشکلات نخ به تنهایی توسط شیر آب ایجاد نمی شود.
یک مشکل تولید ممکن است ناشی از چندین عامل ترکیبی باشد:
| مشکل | دلیل احتمالی |
|---|---|
| شیر شکسته | گشتاور بیش از حد، تراز ضعیف، پارامترهای نامناسب |
| سطح نخ ناهموار | سرعت نادرست، تداخل تراشه، سایش ابزار |
| نخ بزرگ | شرایط برش نامناسب یا وضعیت ابزار |
| عمر ابزار کوتاه | عدم تطابق مواد یا روغن کاری ناکافی |
| تولید ناپایدار | عدم استانداردسازی فرآیند |
تغییر شیر بدون بررسی کل فرآیند ماشینکاری ممکن است مشکل اساسی را حل نکند.
موثرترین رویکرد معمولاً ارزیابی عملیات کامل شامل آماده سازی حفاری، صلبیت ماشین، تامین مایع خنک کننده و روش های بازرسی است.
روندهای ساخت دقیق پشت تغییرات انتخاب ابزار
توسعه فعلی ماشینکاری CNC به سمت انعطاف پذیری و کارایی حرکت می کند. شرکت هایی که مواد و اجزای مختلف را پردازش می کنند به طور فزاینده ای به ابزارهایی نیاز دارند که بتوانند با نیازهای مختلف تولید سازگار شوند.
این روند باعث جلب توجه بیشتر به موارد زیر شده است:
به جای انتخاب ابزار تنها با حداکثر سرعت برش، تیم های ماشینکاری به طور فزاینده ای عملکرد کل فرآیند را در نظر می گیرند.
ابزاری که نتایج threading پایدار را در شرایط واقعی ارائه میکند ممکن است ارزش بیشتری نسبت به ابزاری که فقط برای سناریوهای عملکرد شدید طراحی شده است ایجاد کند.
تجربه ویلسون در ابزارهای رزوه زنی دقیق
ویلسون با بیش از 20 سال تجربه در توسعه ابزار دقیق، بر تحقیق، تولید و کاربرد ابزارهای رزوه کاری و ابزارهای اندازه گیری تمرکز دارد. طیف محصولات آن شامل شیرهای ماشینی، شیرهای فلوت مارپیچ، شیرهای چرخشی، شیرهای دستی و شیرهای استاندارد DIN است.
تجربه این شرکت شامل کاربردهای مربوط به تولید خودرو، قطعات هوافضا، تجهیزات انرژی نو، تولید قالب، لوازم الکترونیکی و صنایع فرآوری فلز است.
توسعه ابزارهای ضربه زنی دقیق همچنان به ترکیبی از فناوری ساخت، قابلیت بازرسی و تجربه عملی ماشینکاری بستگی دارد.
نگاه به آینده: کیفیت نخ به درک فرآیند بستگی دارد
علاقه روزافزون به شیرهای فلوت اسپیرال DIN بدون پوشش نشان دهنده تغییر گسترده تر در ماشینکاری CNC است. انتخاب ابزار در مورد پیروی از یک روند واحد کمتر می شود و بیشتر در مورد درک رابطه بین ساختار ابزار و شرایط تولید است.
یک فرآیند موفق رزوه کاری مستلزم هماهنگی بین شیر، ماشین، مواد، پارامترها و سیستم بازرسی است.
همانطور که تولید دقیق به تکامل ادامه میدهد، شرکتها احتمالاً به بررسی رویکردهای متعادلتری که دقت، پایداری و روشهای تولید کارآمد را ترکیب میکنند، ادامه خواهند داد.
آینده ضربه زدن تنها با پوشش ها یا سرعت برش تعیین نمی شود. این بستگی به انتخاب طرح ابزار مناسب برای چالش ماشینکاری مناسب دارد. شیرهای فلوت مارپیچ DIN بدون پوشش، همراه با سایر راه حل های رزوه زنی دقیق از Wilson، نمونه ای از چگونگی سازگاری سازه های ابزار سنتی با الزامات ماشینکاری CNC مدرن را نشان می دهد.
اخبار مرتبط
- چگونه شیرهای فلوت مارپیچ DIN بدون پوشش هزینه های ابزار در ساخت را کاهش می دهد
- شیرهای فلوت مارپیچ DIN بدون پوشش و حرکت به سمت ماشینکاری انعطاف پذیر
- چه چیزی شیرهای فلوت مارپیچ DIN بدون پوشش را به گزینه ای عملی برای رزوه کاری دقیق تبدیل می کند؟
- چگونه یک ماشینفروشی پس از تغییر به شیرهای فلوت مستقیم DIN برای عملیات سوراخ کور، ردهای نخ را تا 60% کاهش داد؟
- چرا شیرهای مارپیچی توسعه یافته DIN برای رشته های با کارایی بالا ضروری هستند؟
- چرا شیرهای فلوت مارپیچ ISO با پوشش برای رزوه کاری با دقت بالا ضروری هستند؟
برای من پیام بگذارید


توصیه های خبری


