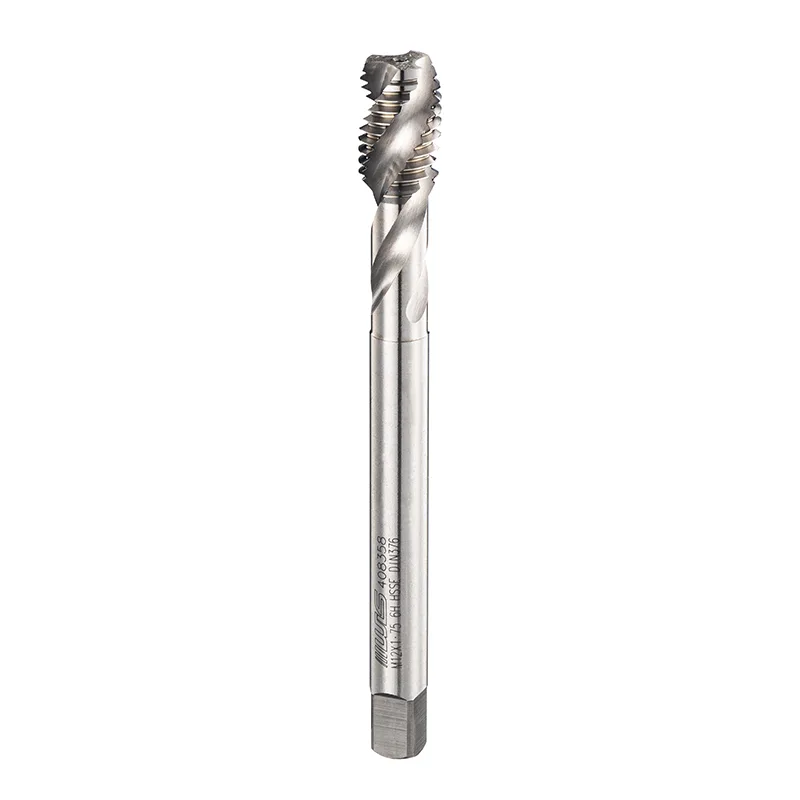
چه چیزی شیرهای فلوت مارپیچ DIN بدون پوشش را به گزینه ای عملی برای رزوه کاری دقیق تبدیل می کند؟
شیرهای فلوت مارپیچ DIN بدون پوششبرای رزوهکاری داخلی کنترلشده طراحی شدهاند که در آن تخلیه تراشه، ثبات ابعادی و ماشینکاری قابل اعتماد مهم هستند. هندسه فلوت مارپیچ آنها به ویژه برای سوراخ های کور مفید است زیرا تراشه ها را می توان به سمت بالا هدایت کرد و از ناحیه برش دور کرد. هنگامی که مواد قطعه کار، شرایط برش و حجم تولید نیاز به پوشش تخصصی ندارند، یک سطح بدون پوشش نیز می تواند یک راه حل عملی باشد. این راهنما توضیح میدهد که این شیرها چگونه کار میکنند، کجا بهترین عملکرد را دارند، چگونه میتوان مشخصات صحیح را انتخاب کرد و چگونه از مشکلات رایجی مانند شکستگی شیر، کیفیت پایین رزوه، گشتاور بیش از حد و آمادهسازی نادرست سوراخ جلوگیری کرد.

فهرست مطالب
- آشنایی با شیرهای فلوت اسپیرال DIN بدون پوشش
- هندسه فلوت مارپیچی چگونه کار می کند
- چرا سطح بدون پوشش را انتخاب کنید؟
- مزایای کلیدی در تولید
- سازگاری مواد
- راهنمای انتخاب
- پارامترهای مهم ماشینکاری
- شیرهای بدون روکش در مقابل شیرهای روکش دار
- مشکلات و راه حل های رایج
- برنامه های کاربردی معمولی
- ملاحظات کیفیت و ساخت
- سوالات متداول
- نتیجه گیری
آشنایی با شیرهای فلوت اسپیرال DIN بدون پوشش
رزوه زنی داخلی ممکن است ساده به نظر برسد، اما مرحله ضربه زدن می تواند به یکی از حساس ترین عملیات در ماشینکاری دقیق تبدیل شود. وقتی سوراخ کور باشد، وضعیت سختتر میشود. بر خلاف سوراخ عبوری، یک سوراخ کور دارای انتهای بسته است، بنابراین فرآیند برش باید تراشه ها را بدون اجازه تجمع در ناحیه کار مدیریت کند.
شیرهای فلوت مارپیچ DIN بدون پوشش ابعاد استاندارد شده را با طراحی فلوت مارپیچ و سطح برش روشن و درمان نشده ترکیب می کند. نمونههای تجاری شیرهای دستگاه فلوت مارپیچ بدون روکش DIN در ساختار HSS-E با پیکربندیهای DIN 371 یا DIN 376 بسته به اندازه و ابعاد ساقه موجود هستند. مشخصات معمولی می تواند شامل مشخصات نخ 60 درجه، کلاس های تحمل تعریف شده، و عمق کاربرد مشخص شده نسبت به قطر شیر باشد. :contentReference[oaicite:1]{index=1}
مهم ترین نکته این است که «بدون پوشش» به معنای «عملکرد کم» نیست. یک شیر بدون روکش زمانی می تواند بسیار موثر باشد که هندسه، مواد پایه، شرایط برش، مایع خنک کننده و مواد قطعه کار به درستی مطابقت داشته باشند.
غذای آماده عملی:شیر مناسب با استفاده از ماشینکاری کامل تعیین میشود، نه صرفاً با داشتن روکش ابزار.
هندسه فلوت مارپیچی چگونه کار می کند
ویژگی بارز شیر فلوت مارپیچ شیار برش مارپیچ آن است. در حین ضربه زدن به سمت راست، هندسه به جابجایی تراشه ها به سمت بالا و به سمت ورودی سوراخ کور کمک می کند تا به آنها اجازه دهد در پایین جمع شوند.
این باعث میشود که شیرهای فلوت مارپیچی برای کاربردهای سوراخ کور و برای موادی که تمایل به تولید تراشههای پیوسته یا رشتهای دارند، مفید باشد. منابع فنی، شیرهای فلوت مارپیچی را به عنوان ابزاری توصیف میکنند که برای دور کردن دندانههای برش و خارج شدن از سوراخ در نظر گرفته شده است. :contentReference[oaicite:2]{index=2}
تخلیه موثر تراشه اهمیت دارد زیرا تراشه های بسته بندی شده می توانند گشتاور برش را افزایش دهند. هنگامی که فضای فلوت در دسترس محدود می شود، شیر ممکن است مقاومت بالاتر، آسیب به نخ، مشکلات ابعادی یا حتی شکستگی فاجعه بار را تجربه کند.
1. برش
لبه های برش مشخصات نخ داخلی را ایجاد می کنند.
2. کنترل تراشه
فلوت های حلزونی تراشه ها را از پایین سوراخ هدایت می کنند.
3. تشکیل نخ
شیر به تدریج نخ داخلی مورد نیاز را تشکیل می دهد.
چرا سطح بدون پوشش را انتخاب کنید؟
پوشش ها می توانند مقاومت در برابر سایش را بهبود بخشند و اصطکاک را در کاربردهای سخت کاهش دهند، اما به طور خودکار برای هر عملیات ضربه زدن مورد نیاز نیستند. شیرهای بدون روکش به طور گسترده مورد استفاده قرار می گیرند، زیرا سطح برش مستقیمی را فراهم می کنند و می توانند برای مواد مناسب و شرایط تولید مقرون به صرفه باشند. مراجع ابزارهای فنی معمولاً شیرهای بدون روکش را به عنوان ابزارهای "پرده روشن" می شناسند. :contentReference[oaicite:3]{index=3}
برای تولیدکنندگانی که آلیاژهای آلومینیوم، مواد مبتنی بر مس، فولادهای با استحکام پایینتر و سایر قطعات کار مناسب را پردازش میکنند، یک شیر بدون روکش ممکن است ترکیبی متعادل از عملکرد برش و هزینه خرید فراهم کند. عدم وجود پوشش همچنین از ایجاد مشکل در انتخاب پوشش جلوگیری می کند، زمانی که مواد ابزار پایه و ترکیب قطعه کار نتایج رضایت بخشی را ارائه می دهند.
- کارایی هزینه:یک عملیات سطحی ساده تر می تواند هزینه اکتساب ابزار را کاهش دهد.
- سطح برش مستقیم:لبه برش بدون لایه پوشش اضافی استفاده می شود.
- مناسب برای مواد انتخاب شده:به ویژه در مواردی که مقاومت در برابر سایش شدید شرط اصلی نیست مفید است.
- برنامه ریزی آسان برنامه:انتخاب ابزار می تواند بر روی هندسه، مواد، تحمل و شرایط برش تمرکز کند.
- کاربرد تولید انعطاف پذیر:مناسب برای تعمیر و نگهداری، ماشینکاری عمومی، نمونه های اولیه و بسیاری از عملیات تولید.
با این حال، بدون پوشش به معنای مناسب جهانی نیست. برای مواد ساینده، حجم تولید بسیار بالا، آلیاژهای دشوار، یا دمای برش بالا، محلول پوشش داده شده ممکن است عمر قابل استفاده بیشتری داشته باشد. بنابراین بهترین انتخاب باید بر اساس شرایط واقعی ماشین کاری باشد تا وضعیت پوشش به تنهایی.
مزایای کلیدی در تولید
هنگامی که به درستی انتخاب می شود، شیرهای فلوت مارپیچ DIN بدون پوشش می تواند چندین مشکل رایج را که تیم های ماشینکاری با آن مواجه هستند برطرف کند.
| چالش تولید | چگونه ابزار می تواند کمک کند |
|---|---|
| تجمع تراشه در سوراخ های کور | فلوت های حلزونی تراشه ها را به سمت ورودی سوراخ هدایت می کنند. |
| شکستگی مکرر شیر | تخلیه بهتر تراشه می تواند اضافه بار مربوط به تراشه را کاهش دهد. |
| آسیب سطح نخ | کاهش برش تراشه به حفظ تمیزتر سطوح نخ کمک می کند. |
| هزینه خرید ابزار | ساخت و ساز بدون روکش می تواند برای مشاغل مناسب اقتصادی باشد. |
هندسه فلوت مارپیچی به ویژه در رزوه کاری با سوراخ کور بسیار ارزشمند است زیرا تخلیه تراشه یکی از تفاوت های اصلی بین طرح های فلوت مارپیچی و مستقیم است. :contentReference[oaicite:4]{index=4}
سازگاری مواد
انتخاب شیر بدون در نظر گرفتن قطعه کار منبع رایج نتایج ناسازگار است. همان شیر فلوت مارپیچ DIN ممکن است در آلومینیوم، فولاد نرم، فولاد ضد زنگ یا آلیاژی با مقاومت بالا بسیار متفاوت عمل کند.
| نوع مواد | ملاحظات اصلی | مناسب بودن بدون پوشش |
|---|---|---|
| فولاد کم کربن | تشکیل تراشه و روانکاری | اغلب مناسب است |
| آلیاژهای آلومینیوم | لبه ساخته شده و چسبندگی تراشه | می تواند با روغن کاری مناسب مناسب باشد |
| آلیاژهای مس | شکل پذیری مواد و رفتار تراشه | وابسته به برنامه |
| فولاد ضد زنگ | کار سخت شدن، گرما و روانکاری | نیاز به انتخاب دقیق دارد |
| آلیاژهای سخت شده یا ساینده | مقاومت در برابر سایش و بار حرارتی | اغلب ابزارهای تخصصی را در نظر بگیرید |
داده های کاربرد سازنده برای شیرهای فلوت مارپیچ بدون پوشش معمولاً عملکرد را بر اساس سختی قطعه کار و گروه مواد متمایز می کند و اهمیت انتخاب شرایط برش برای ماده واقعی را به جای تکیه بر سرعت جهانی تقویت می کند. :contentReference[oaicite:5]{index=5}
راهنمای انتخاب برای خریداران و ماشین آلات
انتخاب صحیح شیرهای فلوت مارپیچ DIN بدون پوشش به چیزی بیش از تأیید اندازه اسمی نخ نیاز دارد. قبل از ثبت سفارش، مشخصات زیر را ارزیابی کنید:
- استاندارد نخ:تأیید کنید که آیا برنامه به متریک، متریک دقیق یا سیستم رشته دیگری نیاز دارد.
- قطر اسمی:قطر شیر را با نخ داخلی مورد نیاز مطابقت دهید.
- زیر و بم:به جای فرض کردن یک نخ درشت، گام دقیق را تأیید کنید.
- تحمل:تحمل نخ داخلی مورد نیاز را انتخاب کنید، مانند 6H در صورت لزوم.
- طول ضربه:اطمینان حاصل کنید که طول کار برای عمق نخ مورد نیاز کافی است.
- طراحی ساق پا:تأیید کنید که ابعاد ساق و مربع با نگهدارنده سازگار است.
- هندسه فلوت:ویژگی های تراشه و عمق سوراخ مواد را در نظر بگیرید.
- مواد ابزار:HSS-E یک انتخاب متداول برای کاربردهای شنود ماشینی همه منظوره است.
- آماده سازی سوراخ:از قطر سوراخ پایلوت صحیح استفاده کنید و کیفیت سوراخ مناسب را حفظ کنید.
- شرایط ماشین:کنترل اسپیندل، تراز، تحویل مایع خنک کننده و دقت معکوس را در نظر بگیرید.
نکته خریدار:شیری را فقط بر اساس «DIN»، «HSS» یا «فلوت مارپیچی» خریداری نکنید. مشخصات کامل تعیین می کند که آیا ابزار برای برنامه واقعی شما مناسب است یا خیر.
پارامترهای مهم ماشینکاری
هنگامی که شرایط ماشینکاری نادرست است، حتی یک شیر آب با کیفیت بالا نیز می تواند نتایج ضعیفی ایجاد کند. قطر سوراخ، سرعت ضربه زدن، همگام سازی دوک، روانکاری، تراز و عمق رزوه همه بر عملکرد تأثیر می گذارند.
سرعت برش نباید به عنوان یک عدد جهانی در نظر گرفته شود. این بستگی به مواد ابزار، درجه قطعه کار، قطر شیر، استحکام دستگاه، خنک کننده، عمق رزوه و الزامات تولید دارد. به عنوان مثال، دادههای فنی منتشر شده برای شیر فلوت مارپیچ بدون پوشش HSS-E DIN، کاربردهای سوراخ کور و حداکثر عمق ضربه را نسبت به قطر ابزار مشخص میکند و نشان میدهد که چرا تولیدکنندگان باید بهجای اعمال یک سرعت یا عمق برای هر اندازه، به برگه اطلاعات ابزار خاص مراجعه کنند. :contentReference[oaicite:6]{index=6}
چک لیست فرآیند عملی
- قبل از ضربه زدن، قطر سوراخ حفر شده را بررسی کنید.
- سوراخ های ورودی سوراخ را بردارید.
- تراز دقیق دوک به سوراخ را حفظ کنید.
- از مایع برش کافی برای مواد قطعه کار استفاده کنید.
- چرخه ضربه زدن را همگام نگه دارید.
- در انتهای یک سوراخ کور، فاصله کافی بگذارید.
- گشتاور و لرزش غیرمعمول را کنترل کنید.
- اولین قطعه رزوه ای را قبل از تولید مداوم بررسی کنید.
شیرهای فلوت مارپیچی بدون پوشش در مقابل روکش دار
تصمیم بین شیر بدون پوشش و روکش شده باید بر اساس محیط ماشین کاری باشد. هیچ یک از گزینه ها به طور خودکار برای هر شغل برتر نیست.
| عامل | شیر فلوت مارپیچی بدون پوشش | شیر فلوت مارپیچی روکش دار |
|---|---|---|
| هزینه اولیه | به طور کلی اقتصادی است | به طور کلی بالاتر |
| درمان سطحی | روشن / درمان نشده | لایه پوشش اضافی |
| ماشینکاری عمومی | گزینه عملی قوی | هنگامی که مقاومت در برابر سایش اضافی مورد نیاز است مفید است |
| برنامه های کاربردی با سایش بالا | وابسته به برنامه | می تواند مزایایی ارائه دهد |
نکته کلیدی این است که هزینه ابزار را با عمر واقعی ابزار، زمان چرخه، سختی مواد و کیفیت رزوه متعادل کنید. اگر محیط تولید از خواص اضافی آن بهره نبرد، ابزار گرانتر لزوماً مقرون به صرفهتر نیست.
مشکلات رایج و راه حل های عملی
| مشکل | علت احتمالی | چک توصیه شده |
|---|---|---|
| شیر در داخل سوراخ می شکند | بسته بندی تراشه، گشتاور بیش از حد، تراز ضعیف | سوراخ خلبان، روغن کاری، عمق و چرخه ضربه زدن را بررسی کنید |
| نخ زبر | تخلیه ضعیف تراشه یا لبه های برش فرسوده | وضعیت فلوت و منبع خنک کننده را بررسی کنید |
| نخ بزرگ | تحمل ضربه نادرست یا فرآیند ناپایدار | مشخصات شیر و همگام سازی دستگاه را تأیید کنید |
| گرمای بیش از حد | سرعت بالا، اصطکاک، روانکاری ناکافی | سرعت و سیال برش را بهینه کنید |
| عمر ابزار کوتاه | عدم تطابق مواد یا بار برش بیش از حد | مطالب را مرور کنید، هندسه ضربه بزنید، و داده های برنامه |
برنامه های کاربردی معمولی
شیرهای فلوت مارپیچ DIN به ویژه برای عملیات ماشینکاری که در آن تخلیه کنترل شده تراشه مهم است، مرتبط است. هندسه آنها به طور گسترده ای با رزوه کاری سوراخ کور مرتبط است، اگرچه مناسب بودن دقیق به قطعه کار و شرایط برش بستگی دارد. :contentReference[oaicite:7]{index=7}
- ماشینکاری قطعات خودرو
- قطعات مکانیکی عمومی
- قطعات فلزی دقیق
- تولید تجهیزات صنعتی
- تولید قطعات آلومینیوم و غیر آهنی
- ماشینکاری قطعات فولادی
- عملیات تعمیر و نگهداری
- نمونه اولیه و تولید دسته کوچک
- سوراخ های رزوه ای در محفظه ها و مجموعه های دستگاه
- قطعاتی که به کیفیت نخ داخلی ثابت نیاز دارند
ملاحظات کیفیت و ساخت
برای خریداران حرفه ای، سازگاری ابعادی تنها بخشی از کیفیت شیر است. فرآیند تولید همچنین باید بر روی هندسه فلوت، شرایط پیشرفته، عملیات حرارتی، دقت رزوه، پرداخت سطح، تمرکز، و روشهای بازرسی تمرکز کند.
مشخصات DIN به تعریف ویژگیهای مهم ابعادی و مرتبط با نخ کمک میکند، اما خریداران همچنان باید مدارک فنی کاملی را برای مدل دقیق تپ درخواست کنند. شیرهای فلوت مارپیچ DIN تجاری نشان می دهد که مشخصات می تواند شامل مواد ابزار، استاندارد، اندازه نخ، گام، جهت برش، تحمل، تعداد فلوت، ابعاد ساقه و عمق سوراخ کور توصیه شده باشد. :contentReference[oaicite:8]{index=8}
Taizhou Hongyi Precision Tools Co.,Ltd.بر ابزارهای برش دقیق برای کاربردهای ماشینکاری حرفه ای تمرکز دارد. برای خریدارانی که از شیرهای فلوت مارپیچ DIN بدون پوشش استفاده می کنند، تامین کننده باید بتواند قبل از توصیه ابزاری، اندازه نخ، گام، تحمل، مواد، هندسه فلوت، قطعات کار قابل اجرا، الزامات تولید و امکانات سفارشی سازی را روشن کند.
چک لیست خرید هوشمندتر
- مواد قطعه کار را مشخص کنید.
- قطر و گام نخ را تأیید کنید.
- عمق سوراخ کور را تعریف کنید.
- تحمل نخ مورد نیاز را مشخص کنید.
- استاندارد DIN را تأیید کنید و روی ابعاد ضربه بزنید.
- تعیین کنید که آیا سطح بدون پوشش مناسب است یا خیر.
- سرعت برش، مایع خنک کننده و شرایط ماشین را مورد بحث قرار دهید.
- درخواست نمونه ها یا توصیه های فنی برای کاربردهای حیاتی.
سوالات متداول
آیا شیرهای فلوت اسپیرال DIN بدون پوشش برای سوراخ های کور مناسب هستند؟
بله. هندسه فلوت مارپیچی به ویژه برای سوراخ های کور مفید است زیرا به حرکت تراشه ها به سمت بالا و دور شدن از پایین سوراخ کمک می کند. حداکثر عمق ضربه دقیق به طراحی ابزار و مشخصات سازنده بستگی دارد. :contentReference[oaicite:9]{index=9}
آیا شیر بدون روکش به معنای کیفیت پایین تر است؟
خیر. شیر بدون روکش می تواند ابزار دقیقی با کیفیت بالا باشد. عملکرد آن به مواد پایه، هندسه، عملیات حرارتی، دقت سنگ زنی، مواد قطعه کار، روانکاری و شرایط ماشینکاری بستگی دارد.
مزیت اصلی شیر فلوت مارپیچ چیست؟
مزیت اصلی تخلیه کنترل شده تراشه است. فلوت مارپیچ به هدایت تراشه ها از ناحیه برش کمک می کند، که به ویژه در رزوه کاری با سوراخ کور بسیار ارزشمند است.
آیا شیرهای فلوت مارپیچ HSS-E برای ماشینکاری صنعتی مناسب هستند؟
HSS-E به طور گسترده برای شیرهای ماشین استفاده می شود و می تواند ترکیب مفیدی از سختی، چقرمگی و مقاومت در برابر حرارت را ارائه دهد. با این حال، درجه صحیح باید همیشه با قطعه کار و شرایط برش مطابقت داشته باشد.
چگونه می توان شکستگی شیر را کاهش داد؟
با قطر سوراخ پایلوت صحیح شروع کنید، تراز دقیق را حفظ کنید، از روغن کاری مناسب استفاده کنید، از سرعت ضربه زدن بیش از حد خودداری کنید، فاصله کافی از سوراخ کور ایجاد کنید و هندسه فلوت مناسب با ویژگی های تراشه مواد را انتخاب کنید.
آیا خریداران همیشه باید شیرهای روکش دار را برای عمر ابزار بیشتر انتخاب کنند؟
نه لزوما. پوشش ها می توانند مزایایی را در کاربردهای سخت ارائه دهند، اما هزینه اضافی ممکن است برای هر ماده یا محیط تولیدی قابل توجیه نباشد. انتخاب صحیح به سایش، حرارت، سرعت برش، حجم تولید و کل هزینه ماشینکاری بستگی دارد.
نتیجه گیری
شیرهای فلوت مارپیچ DIN بدون پوشش می تواند راه حلی کارآمد برای تولیدکنندگانی باشد که به دنبال رزوه زنی داخلی مطمئن هستند، بدون اینکه به طور خودکار هزینه پوشش سطح تخصصی را اضافه کنند. بزرگترین نقطه قوت عملی آنها ترکیبی از ابعاد استاندارد شده شیر و هندسه فلوت مارپیچی است که از تخلیه تراشه، به ویژه در کاربردهای سوراخ کور پشتیبانی می کند.
با این حال، ضربه زدن موفق به چیزی بیشتر از خود ضربه بستگی دارد. مواد قطعه کار، اندازه رزوه، گام، تلورانس، آماده سازی سوراخ، عمق ضربه زدن، همگام سازی دستگاه، سرعت برش، روغن کاری و شرایط ابزار همگی باید با هم کار کنند. یک شیر بدون پوشش که به درستی انتخاب شده باشد می تواند نخ های تمیز و تولید پایدار را ارائه دهد، در حالی که یک ابزار نادرست تطبیق داده شده می تواند بدون توجه به عملیات سطحی آن از کار بیفتد.
برای تولید کنندگان و توزیع کنندگانی که به دنبال راه حل های قابل اعتماد DIN threading هستند،Taizhou Hongyi Precision Tools Co.,Ltd.می تواند پشتیبانی حرفه ای برای انتخاب محصول و الزامات برنامه ارائه دهد. خواه به اندازههای استاندارد، تحملهای نخ خاص، عرضه انبوه یا توصیههای کاربردیمحور نیاز داشته باشید، انتخاب مشخصات ابزار صحیح اولین گام به سمت ماشینکاری پایدارتر است.
به دنبال شیر فلوت مارپیچ DIN مناسب هستید؟
برای تطبیق اندازه شیر، گام، تحمل، متریال، هندسه فلوت یا الزامات تولید به کمک نیاز دارید؟ تماس با Taizhou Hongyi Precision Tools Co.,Ltd. برای بحث در مورد کاربرد ماشین کاری خود و یافتن راه حل مناسب برای رزوه کاری.
با ما تماس بگیریدبرای پشتیبانی ابزار حرفه ای و الزامات سفارشی.
اخبار مرتبط
- چگونه شیرهای فلوت مارپیچ DIN بدون پوشش هزینه های ابزار در ساخت را کاهش می دهد
- شیرهای فلوت مارپیچ DIN بدون پوشش و حرکت به سمت ماشینکاری انعطاف پذیر
- چرا شیرهای فلوت مارپیچ DIN بدون پوشش در ماشینکاری CNC جلب توجه می کند
- چگونه یک ماشینفروشی پس از تغییر به شیرهای فلوت مستقیم DIN برای عملیات سوراخ کور، ردهای نخ را تا 60% کاهش داد؟
- چرا شیرهای مارپیچی توسعه یافته DIN برای رشته های با کارایی بالا ضروری هستند؟
- چرا شیرهای فلوت مارپیچ ISO با پوشش برای رزوه کاری با دقت بالا ضروری هستند؟
برای من پیام بگذارید


توصیه های خبری