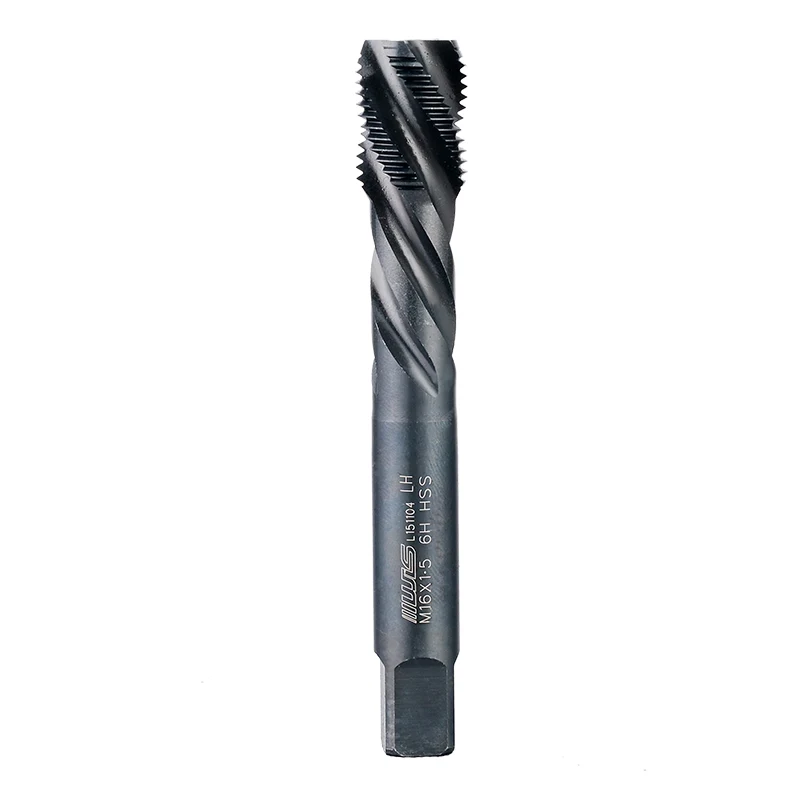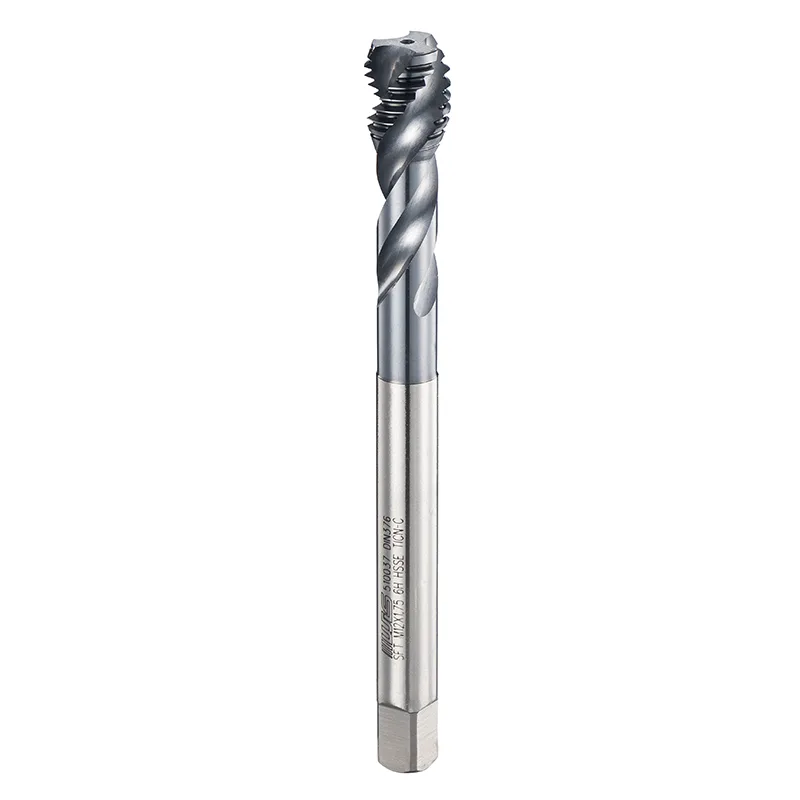
چگونه شیرهای فلوت مارپیچ DIN بدون پوشش هزینه های ابزار در ساخت را کاهش می دهد
هزینه ابزارآلات فراتر از قیمت یک ابزار برش است. تعویض های مکرر، شیرهای شکسته، قطعات رد شده و خرابی دستگاه، همگی هزینه تولید قطعات رزوه ای را افزایش می دهند. از آنجایی که کارگاه های CNC به دنبال روش های تولید کارآمدتر هستند،شیرهای فلوت مارپیچ DIN بدون پوششدیدگاه مفیدی در مورد اینکه چگونه انتخاب ابزار بر هزینههای تولید تأثیر میگذارد، ارائه میکند.
ملاحظات اصلی صرفاً این نیست که آیا یک شیر دارای روکش است. این است که چگونه هندسه، عملکرد برش و عمر مفید آن بر هزینه تولید رزوه های قابل قبول تأثیر می گذارد.
چرا هزینه های نخ اغلب نادیده گرفته می شود
ضربه زدن تنها بخش کوچکی از بسیاری از چرخه های ماشینکاری را اشغال می کند، اما نقص در این مرحله می تواند کل یک جزء را به خطر بیندازد. یک نخ داخلی آسیب دیده ممکن است نیاز به کار مجدد داشته باشد یا منجر به رد شود. شیر شکسته داخل قطعه کار نیز می تواند تولید را مختل کند و بازیابی قطعه را پیچیده کند.
منابع متداول هزینه های اضافی عبارتند از سایش زودرس ابزار، گشتاور برش بیش از حد، آماده سازی سوراخ ضعیف، تعویض مکرر ابزار و کیفیت ناسازگار رزوه. پرداختن به این مشکلات به جای تمرکز بر قیمت ابزار به تنهایی، مستلزم بررسی فرآیند کامل threading است.
چگونه طراحی فلوت مارپیچی بر راندمان تولید تأثیر می گذارد
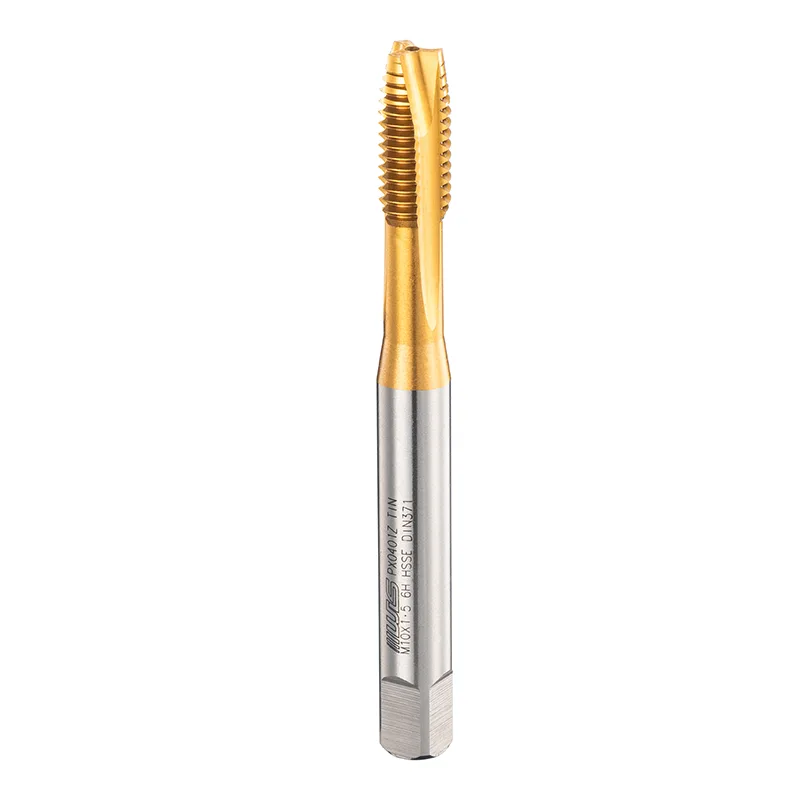
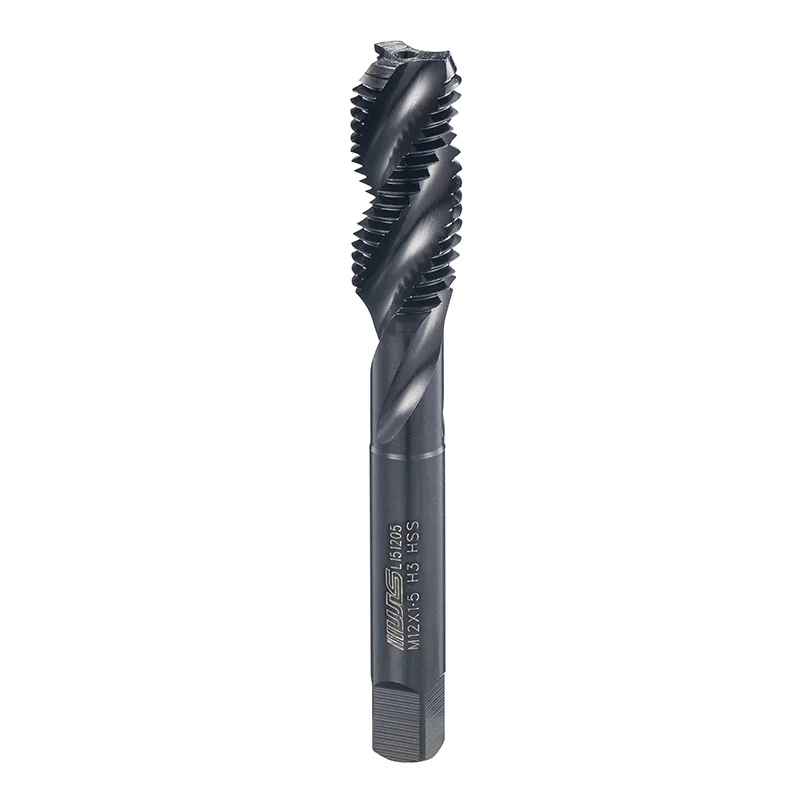
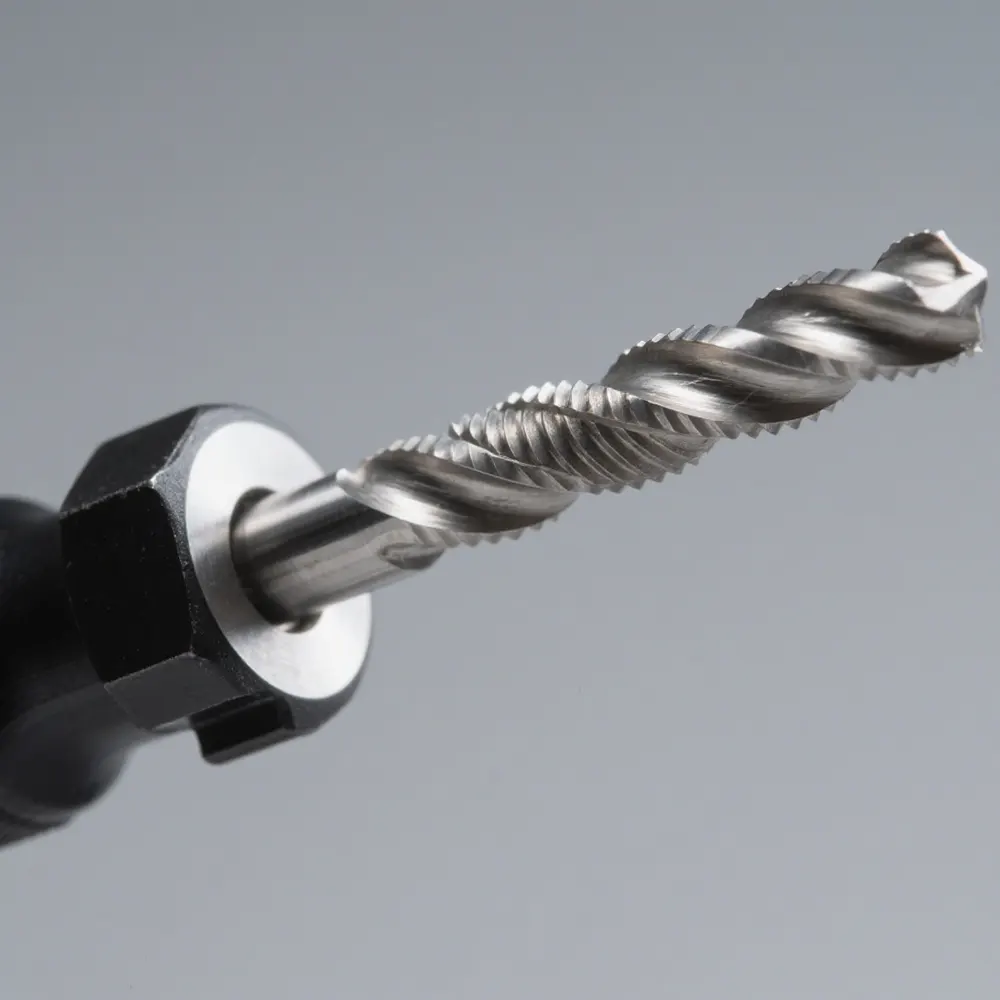
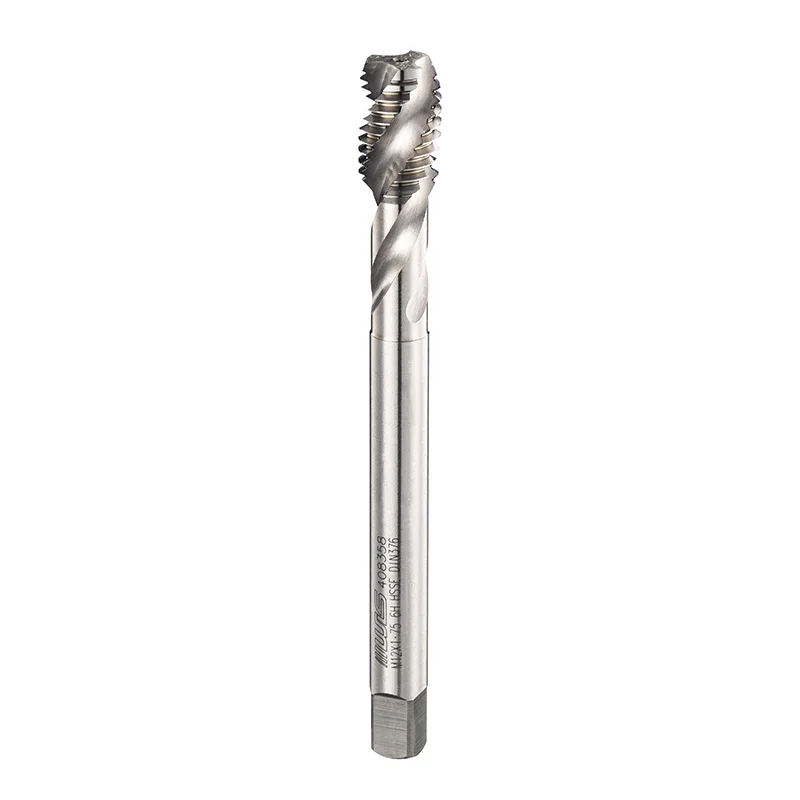
شیرهای فلوت مارپیچی دارای شیارهای مارپیچ هستند که به دور کردن تراشه ها از ناحیه برش کمک می کند. این طراحی به ویژه در بسیاری از عملیات سوراخ کور، که در آن تراشه ها نمی توانند از طرف مقابل قطعه کار خارج شوند، مفید است.
تخلیه ضعیف تراشه می تواند مقاومت برش را افزایش دهد، به سطوح نخ آسیب برساند و به شکستگی شیر کمک کند. هندسه فلوت مارپیچی مناسب به مدیریت حرکت تراشه کمک میکند و از تشکیل رشته ثابت پشتیبانی میکند.
مزیت تولید از کاهش وقفه های قابل اجتناب و حفظ کیفیت نخ قابل قبول ناشی می شود. خواص مواد، هندسه فلوت، عمق سوراخ، روانکاری و پارامترهای برش همگی بر نتیجه نهایی تأثیر می گذارند.
آیا شیرهای بدون روکش مزیت هزینه ای دارند؟
پوشش ها می توانند مقاومت در برابر سایش را بهبود بخشند و اصطکاک را در کاربردهای خاص ماشینکاری کاهش دهند. با این حال، هر عملیاتی نیاز به درمان سطحی یکسانی ندارد.
شیرهای بدون روکش می توانند برای کاربردهایی مناسب باشند که بستر ابزار، کیفیت پیشرفته و شرایط ماشینکاری عملکرد مورد نیاز را بدون پوشش اضافی فراهم می کنند. جذابیت اقتصادی آنها در تطبیق ابزار با کار است نه پرداخت هزینه برای ویژگی هایی که ارزش محدودی را در یک عملیات خاص ارائه می دهند.
تمایز بین قیمت خرید و هزینه عملیاتی مهم است. یک شیر آب ارزانتر ممکن است نیاز به تعویض مکرر داشته باشد، در حالی که یک شیر آب روکش دار ممکن است در کاربردهایی که از ویژگیهای سایش آن بهره میبرند، اقتصاد بهتری ارائه دهد.
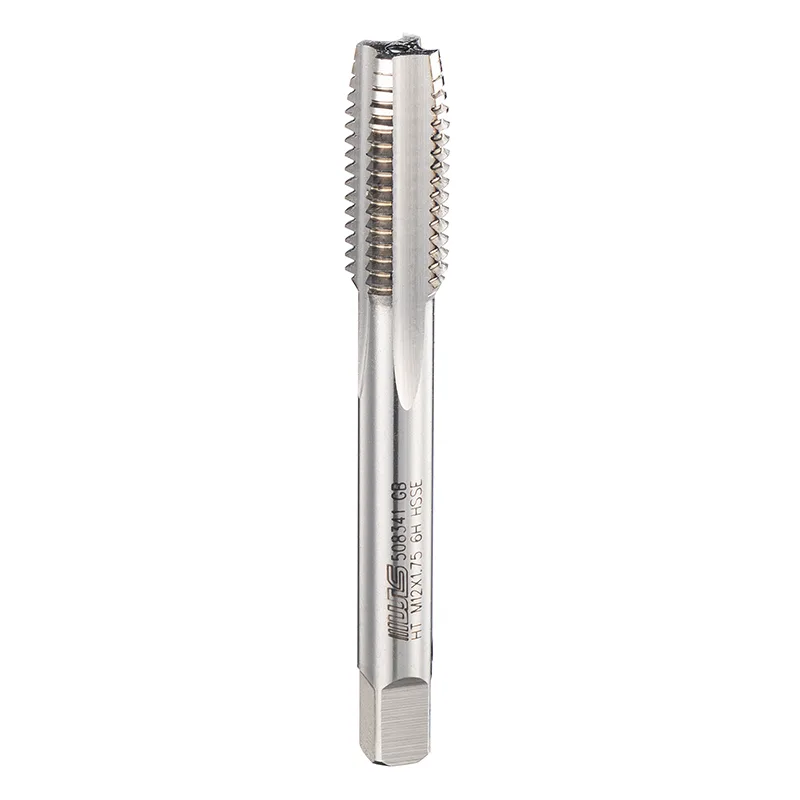
شیرهای فلوت مارپیچ DIN بدون پوششبنابراین باید با عملکرد آنها در برنامه مورد نظر، از جمله عمر ابزار، دقت رزوه، و ثبات تولید، ارزیابی شوند.
مقایسه قیمت ابزار با کل هزینه عملیاتی
یک مقایسه عملی هزینه کامل تولید نخ های قابل قبول را در نظر می گیرد.
| عامل هزینه | چه چیزی را اندازه گیری کنید | تاثیر بر تولید |
|---|---|---|
| خرید ابزار | هزینه هر ضربه | هزینه ابزار مستقیم |
| عمر ابزار | سوراخ های قابل قبول در هر شیر | فرکانس تعویض |
| ابزار تغییر می کند | زمان تغییر | زمان دستگاه موجود |
| شکستگی ضربه بزنید | دفعات شکست و زمان بازیابی | خرابی و ضایعات احتمالی |
| موضوع رد می شود | قطعات معیوب در هر اجرا | دوباره کاری و تلفات مادی |
| بازرسی | زمان صرف شده برای بررسی موضوعات | سربار تولید |
| زمان چرخه | زمان برای هر جزء تکمیل شده | توان عملیاتی کلی |
در مقایسه باید از مواد معادل، مشخصات رزوه، عمق سوراخها و شرایط ماشینکاری استفاده کرد تا نتایج معنیداری حاصل شود.
محاسبه هزینه هر موضوع قابل قبول
یک عملیات فرضی تولید 10000 سوراخ رزوه ای را در نظر بگیرید. اگر یک شیر 500 سوراخ قابل قبول ایجاد کند، تقریباً 20 ضربه ضروری است. اگر دیگری 800 سوراخ قابل قبول در شرایط معادل ایجاد کند، تقریباً 13 شیر مورد نیاز است.
این نشان دهنده هفت ضربه کمتر در طول دوره تولید است. اینکه آیا گزینه دوم صرفه جویی کلی بیشتری را ارائه می دهد یا خیر به قیمت ابزار، زمان ماشینکاری، شکستگی، نتایج بازرسی و نرخ رد بستگی دارد.
یک اندازه گیری عملی این است:
هزینه هر سوراخ رزوه ای قابل قبول = کل هزینه رزوه کاری ÷ تعداد سوراخ های رزوه ای قابل قبول
مجموع هزینه رزوه کاری شامل مصرف ابزار، زمان اختصاص داده شده دستگاه، کار، دوباره کاری و ضایعات مربوط به عملیات است.
این محاسبه به تیم های تولید مقایسه واضح تری نسبت به قیمت واحد می دهد.
سازگاری مواد، عملکرد ابزار را تعیین می کند
مواد مختلف شرایط برش متفاوتی را ایجاد می کنند که مستقیماً بر سایش شیر و کیفیت نخ تأثیر می گذارد.
فولاد کربنی نیاز به توجه به بار برش و کنترل تراشه دارد. فولاد ضد زنگ می تواند مقاومت برش بالایی و چالش های سخت شدن کار ایجاد کند. آلیاژهای آلومینیوم ممکن است مسائل مربوط به تشکیل تراشه و چسبندگی مواد را ایجاد کنند، در حالی که چدن معمولاً ویژگی های تراشه متفاوتی را تولید می کند.
این تفاوت ها بر هندسه ابزار، پارامترهای برش و الزامات روانکاری تأثیر می گذارد. تنظیمی که روی یک ماده خوب عمل می کند، ممکن است برای دیگری نیاز به تنظیم داشته باشد.
برای عملیات سوراخ کور، عمق سوراخ و تخلیه تراشه از اهمیت ویژه ای برخوردار است زیرا فضای موجود برای تراشه ها محدود است. تطبیق شیر با الزامات قطعه کار و رزوه به جلوگیری از سایش قابل اجتناب و نقص ماشینکاری کمک می کند.
چهار راه برای کنترل هزینه های نخ زنی
1. قطر Pilot-Hole را بررسی کنید
یک سوراخ خلبانی با اندازه کمتر، مقدار موادی را که شیر باید برداشته شود، افزایش میدهد و گشتاور برش را افزایش میدهد و به طور بالقوه سایش را تسریع میکند. یک سوراخ بزرگ باعث کاهش درگیری نخ می شود. بررسی قطر حفاری قبل از ضربه زدن به جلوگیری از هر دو مشکل کمک می کند.
2. استاندارد کردن شرایط برش
سرعت ضربه زدن، همگام سازی خوراک، روانکاری و تحویل مایع خنک کننده بر عملکرد برش تاثیر می گذارد. پارامترهای ماشینکاری مستند، تنظیمات غیرضروری را کاهش میدهند و بازتولید نتایج تولید را آسانتر میکنند.
3. سایش ابزار و کیفیت نخ را کنترل کنید
طول عمر ابزار باید در کنار ابعاد رزوه، نتایج گیج و وضعیت سطح اندازه گیری شود. بازرسی مداوم به شناسایی سایش قبل از ایجاد نقص گسترده یا خرابی غیرمنتظره ابزار کمک می کند.
4. نتایج تولید را دنبال کنید
مصرف ابزار ضبط، توقف ماشین، رشته های رد شده، و فواصل تعویض نشان می دهد که هزینه ها از کجا منشأ می گیرند. این سوابق همچنین به تشخیص مشکلات مربوط به ابزار از مشکلات دستگاه یا آماده سازی نادرست سوراخ کمک می کند.
چرا استانداردسازی در تولید CNC اهمیت دارد؟
کارگاههای CNC اغلب چندین نوع مؤلفه را پردازش میکنند و رویههای راهاندازی قابل تکرار را به طور فزایندهای ارزشمند میکنند. مشخصات ابزار استاندارد، برنامه های ماشینکاری و روش های بازرسی وابستگی به تنظیمات فردی را کاهش می دهد.
روشهای ضربهزنی مستند میتوانند ابزارهای مناسب برای مواد معمولی و اندازههای نخ را شناسایی کنند. هنگامی که یک جزء جدید وارد تولید می شود، این سوابق نقطه شروعی را برای انتخاب و اعتبار بخشیدن به فرآیند ارائه می دهند.
این رویکرد مربوط به اجزای خودرو، قالبها، تجهیزات الکترونیکی، قطعات مرتبط با هوافضا و ماشینآلات با انرژی جدید است، جایی که دقت رزوه بر کیفیت مونتاژ و تولید پاییندستی تأثیر میگذارد.
هدف این است که به جای تکیه بر آزمون و خطای مکرر، تغییرات ابزار و تنظیمات فرآیند قابل اندازه گیری باشد.
چگونه استانداردهای DIN از انتخاب ابزار پشتیبانی می کنند
استانداردهای DIN ارجاعات مشخصی را برای الزامات ابعادی و فنی در ماشینکاری صنعتی فراهم می کند. برای عملیات رزوه کاری، مشخصات قابل اجرا الزاماتی مانند قطر رزوه، گام، و تحمل را تعریف می کند.
انتخاب یک شیر استاندارد DIN تنها بخشی از تصمیم است. هندسه شیر نیز باید با مواد، پیکربندی سوراخ و فرآیند ماشینکاری مطابقت داشته باشد.
شیرهای فلوت مارپیچ DIN بدون پوششمربوط به کاربردهایی است که در آن هندسه فلوت مارپیچی و ویژگی های برش ابزار با نیازهای نخ مشخص شده مطابقت دارد. ارزش اقتصادی آنها را می توان از طریق سوابق عمر ابزار، نتایج بازرسی و محاسبات هزینه هر سوراخ ارزیابی کرد.
ابزار دقیق در تولید مدرن
ویلسون، مرتبط با Taizhou Hongyi Precision Tools Co., Ltd.، بیش از 20 سال تجربه در زمینه ابزارهای دقیق دارد. طیف محصولات آن شامل شیرهای ماشینی، شیرهای فلوت مارپیچ، شیرهای رولینگ، شیرهای دستی، و شیرهای DIN برای تولید خودرو، کاربردهای هوافضا، تولید قالب، لوازم الکترونیکی، تجهیزات با انرژی جدید و پردازش فلز است.
این کاربردها اهمیت تطبیق طراحی ابزار با الزامات تولید را نشان می دهد. هندسه ابزار و دقت ساخت بر عملکرد برش تاثیر می گذارد، در حالی که شرایط ماشینکاری، سازگاری رزوه تمام شده را تعیین می کند.
خط آخر: اندازه گیری هزینه به ازای هر موضوع تمام شده
کاهش هزینههای ابزارآلات به چیزی بیش از انتخاب شیر با کمترین قیمت نیاز دارد. مفیدترین مقایسه، هزینه تولید رشته های قابل قبول، از جمله مصرف ابزار، زمان خرابی، کار مجدد و اجزای رد شده را اندازه گیری می کند.
شیرهای فلوت مارپیچ DIN بدون پوشش گزینه ای برای کاربردهای ماشینکاری متناسب با ویژگی های هندسی و برش آنها ارائه می دهد. مقرون به صرفه بودن آنها به بهترین وجه از طریق داده های تولید واقعی به جای وضعیت پوشش به تنهایی ارزیابی می شود.
برای ماشینکاری دقیق، کنترل هزینه موثر ترکیبی از انتخاب ابزار مناسب، آماده سازی سوراخ صحیح، شرایط برش استاندارد و بازرسی مداوم است. اندازه گیری هزینه به ازای هر سوراخ رزوه ای قابل قبول، مبنای عملی برای بهبود تصمیم گیری های ابزار و کارایی ساخت فراهم می کند.
اخبار مرتبط
- شیرهای فلوت مارپیچ DIN بدون پوشش و حرکت به سمت ماشینکاری انعطاف پذیر
- چرا شیرهای فلوت مارپیچ DIN بدون پوشش در ماشینکاری CNC جلب توجه می کند
- چه چیزی شیرهای فلوت مارپیچ DIN بدون پوشش را به گزینه ای عملی برای رزوه کاری دقیق تبدیل می کند؟
- چگونه یک ماشینفروشی پس از تغییر به شیرهای فلوت مستقیم DIN برای عملیات سوراخ کور، ردهای نخ را تا 60% کاهش داد؟
- چرا شیرهای مارپیچی توسعه یافته DIN برای رشته های با کارایی بالا ضروری هستند؟
- چرا شیرهای فلوت مارپیچ ISO با پوشش برای رزوه کاری با دقت بالا ضروری هستند؟
برای من پیام بگذارید