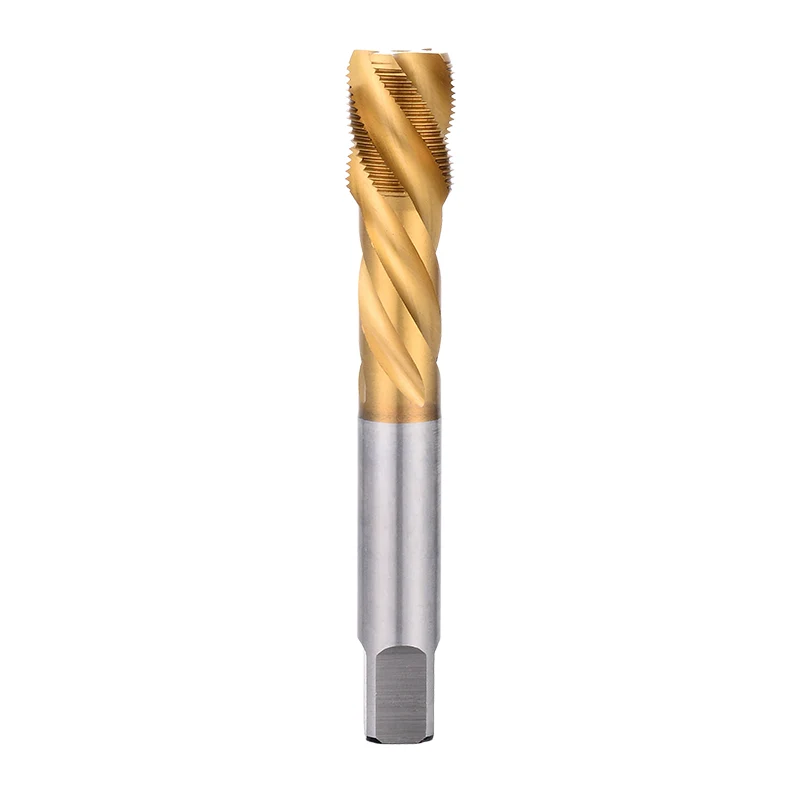
شیرهای فلوت مارپیچ DIN بدون پوشش و حرکت به سمت ماشینکاری انعطاف پذیر
ماشینکاری انعطافپذیر نحوه مدیریت مواد مختلف، مشخصات رزوهها و حجم تولید را در کارگاهها تغییر میدهد. همانطور که عملیات CNC متنوع تر می شود،شیرهای فلوت مارپیچ DIN بدون پوششنشان دهنده یک گزینه در یک تغییر گسترده تر به سمت ابزارهای خاص برنامه و فرآیندهای تولید سازگارتر است.
این تغییر ناشی از یک چالش عملی است: یک خط ماشینکاری واحد ممکن است نیاز به پردازش چندین طرح جزء در یک شیفت داشته باشد، در حالی که دقت رزوه را حفظ کرده و زمان راه اندازی را محدود می کند. تیم های تولید به جای تکیه بر یک پیکربندی ابزار برای هر عملیات، توجه بیشتری به هندسه شیر، مواد قطعه کار، عمق سوراخ و شرایط برش دارند.
چرا ماشینکاری انعطاف پذیر مهمتر می شود؟
تولید سنتی اغلب بر روی دوره های طولانی از اجزای یکسان متمرکز است. در مقابل، ماشینکاری انعطافپذیر به تجهیزات و فرآیندها اجازه میدهد تا تغییرات هندسه، مواد یا حجم سفارش را با اختلالات کمتر تطبیق دهند.
این رویکرد به اجزای خودرو، تجهیزات الکترونیکی، قالبها، قطعات مرتبط با هوافضا و ماشینآلات با انرژی جدید مرتبط است. این کاربردها ممکن است شامل اندازههای نخ، خواص مواد و الزامات تحمل باشد، حتی زمانی که آنها بر روی تجهیزات CNC مشابه پردازش میشوند.
بحث های صنعت در مورد توسعه CNC در سال 2026 به طور فزاینده ای بر اتوماسیون، داده های تولید متصل و برنامه ریزی فرآیند پاسخگوتر تاکید دارد. این پیشرفتها تکرارپذیری را به ویژه مهم میکنند: یک فرآیند باید کنترل شود حتی زمانی که الزامات تولید تغییر میکند.
رزوه کاری سزاوار توجه ویژه است زیرا اصلاح رزوه های داخلی پس از رسیدن یک جزء به مرحله نهایی ماشینکاری دشوار است. یک نخ آسیب دیده می تواند منجر به بازرسی اضافی، کار مجدد، یا از بین رفتن قطعات شود. بنابراین تولید انعطاف پذیر نه تنها به تجهیزات قابل انطباق نیاز دارد، بلکه به روشی واضح برای انتخاب و تأیید ابزارهای برش نیز نیاز دارد.
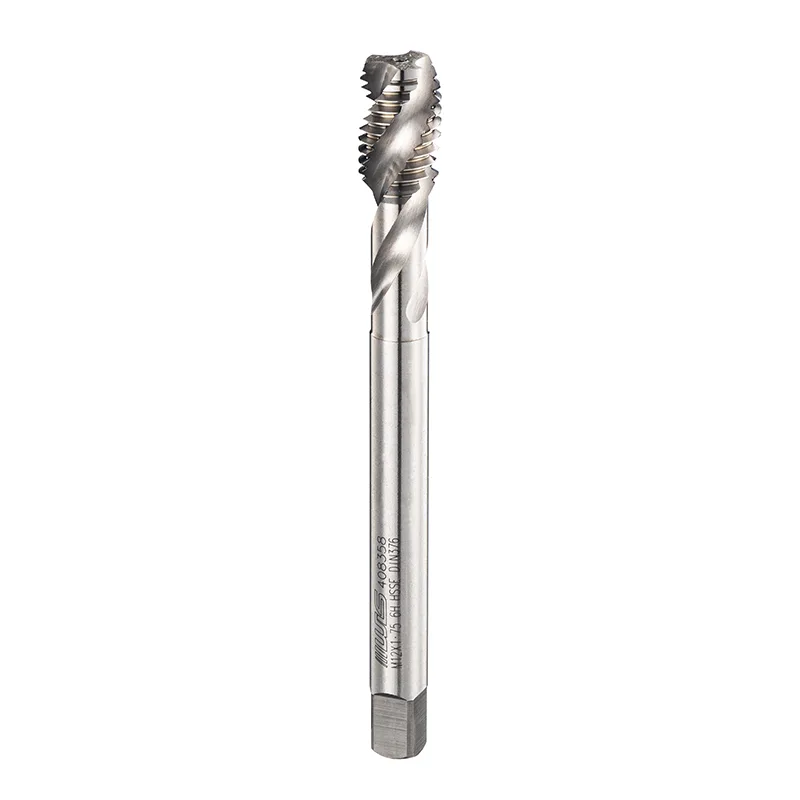
نقش هندسه فلوت مارپیچی
هندسه ضربه بر نحوه برش مواد و مدیریت براده های حاصل از ابزار تأثیر می گذارد. شیرهای فلوت مارپیچی دارای شیارهای مارپیچ هستند که می توانند به هدایت تراشه ها از سوراخ در حین ضربه زدن کمک کنند.
این ویژگی باعث می شود که آنها به بسیاری از عملیات سوراخ کور مربوط شوند، جایی که تراشه ها نمی توانند از طرف مقابل قطعه کار خارج شوند. اگر تراشه ها در نزدیکی لبه های برش جمع شوند، مقاومت ممکن است افزایش یابد و نخ تمام شده ممکن است ناسازگار شود.
با این حال، تخلیه تراشه به چیزی بیش از شکل فلوت بستگی دارد. زاویه مارپیچ، فضای فلوت، هندسه پیشرفته، مواد قطعه کار، روغن کاری و پارامترهای ماشینکاری همگی بر عملکرد تأثیر می گذارند.
به عنوان مثال، یک سوراخ کور عمیق در ماده ای که تراشه های بلند تولید می کند، چالش های متفاوتی را نسبت به یک سوراخ کم عمق در ماده ای که به تراشه های کوتاه می شکند، ایجاد می کند. انتخاب ابزار باید این تفاوت ها را منعکس کند نه اینکه همه عملیات ضربه زدن را قابل تعویض تلقی کند.
چرا آماده سازی سوراخ هنوز مهم است
حتی یک شیر آب مناسب نمی تواند هر خطای ماشینکاری بالادستی را جبران کند. سوراخ پایلوت با اندازه کمتر، مقدار موادی را که باید برداشته شود، افزایش میدهد و به طور بالقوه گشتاور برش را افزایش میدهد. یک سوراخ بزرگ می تواند درگیری نخ را کاهش دهد، در حالی که عمق سوراخ ناکافی ممکن است باعث شود شیر قبل از تکمیل نخ مورد نیاز به پایین بیاید.
قبل از تغییر شیر، تیم های ماشینکاری باید قطر حفاری، عمق سوراخ، تراز، مشخصات رزوه و همگام سازی دستگاه را بررسی کنند. این بررسیها کمک میکنند تا مسائل مربوط به ابزار را از مشکلاتی که در جاهای دیگر این فرآیند منشأ میگیرند تشخیص دهند.
جایی که شیرهای بدون پوشش در تولید انعطاف پذیر قرار می گیرند
پوشش ابزار می تواند عملکرد را در شرایط خاص بهبود بخشد، از جمله کاربردهایی که اصطکاک، گرما یا سایش نگرانی های مهمی هستند. با این حال، ابزارهای پوشش داده شده به طور خودکار بهترین انتخاب برای هر کار ماشینکاری نیستند.
هنگامی که بستر، هندسه برش و شرایط عملیاتی با کاربرد مطابقت داشته باشد، شیر بدون پوشش ممکن است مناسب باشد. مناسب بودن آن باید از طریق مواد در حال ماشینکاری، کیفیت رزوه مورد نیاز، سرعت برش، روغن کاری و عمر مورد انتظار ابزار ارزیابی شود.
شیرهای فلوت مارپیچ DIN بدون پوششبنابراین باید به عنوان یک گزینه خاص برنامه مورد ارزیابی قرار گیرد، نه به عنوان یک جایگزین جهانی برای شیرهای روکش دار. عدم وجود پوشش به تنهایی هزینه کمتر برای هر سوراخ تمام شده، عمر ابزار بیشتر یا کیفیت بهتر رزوه را ایجاد نمی کند. این نتایج به شواهدی از محیط تولید واقعی نیاز دارند.
برای ماشینکاری انعطاف پذیر، سوال مفیدتر این است که آیا شیر انتخاب شده می تواند الزامات یک عملیات خاص را بدون ایجاد تغییرات غیرضروری فرآیند برآورده کند یا خیر.
مقایسه ملاحظات رایج نخ
| عامل تولید | آنچه نیاز به ارزیابی دارد | چرا اهمیت دارد |
|---|---|---|
| مواد قطعه کار | سختی، ماشین کاری، تشکیل تراشه | بر مقاومت برش و سایش تأثیر می گذارد |
| نوع سوراخ | سوراخ کور یا از طریق سوراخ | الزامات تخلیه تراشه را تعیین می کند |
| مشخصات نخ | قطر، زمین، تحمل، عمق | الزامات ابعادی را تعیین می کند |
| روی هندسه ضربه بزنید | طراحی فلوت، زاویه مارپیچ، لبه های برش | بر حرکت تراشه و رفتار برش تأثیر می گذارد |
| درمان سطحی | طراحی روکش دار یا بدون روکش | باید با شرایط عملیاتی مطابقت داشته باشد |
| راه اندازی CNC | هم ترازی، همگام سازی، استحکام | از تشکیل نخ های تکرارپذیر پشتیبانی می کند |
| بازرسی | رزوه سنج و بررسی ابعاد | انطباق با مشخصات را تایید می کند |
این مقایسه نشان میدهد که چرا انتخاب ابزار به عنوان بخشی از برنامهریزی فرآیند به بهترین شکل انجام میشود. تغییر در یک متغیر می تواند چندین متغیر دیگر را تحت تأثیر قرار دهد و بهبود در یک ناحیه به طور خودکار همه مشکلات ماشینکاری را حل نمی کند.
تنوع مواد نیاز به تصمیم گیری های متفاوتی دارد
ماشینکاری انعطاف پذیر اغلب شامل چندین نوع فلز است که هر کدام ویژگی های برش خود را دارند.
فولاد کربن ممکن است نیاز به توجه به بار برش و کنترل تراشه داشته باشد. فولاد ضد زنگ می تواند مقاومت بیشتری ایجاد کند و ممکن است در شرایط نامناسب کار کند. آلیاژهای آلومینیوم می توانند مسائل مربوط به چسبندگی مواد و تشکیل تراشه را ایجاد کنند، در حالی که چدن معمولاً الگوهای تراشه های مختلفی را تولید می کند.
این تفاوت ها بر انتخاب هندسه شیر، پارامترهای برش و استراتژی روغن کاری تأثیر می گذارد. تنظیمی که به طور مداوم روی یک ماده انجام می شود ممکن است هنگام تغییر قطعه کار نیاز به تنظیم داشته باشد.
به همین دلیل، سوابق تولید مفید است. نوع ابزار ضبط، مواد قطعه کار، شرایط برش، عمر ابزار و نتایج بازرسی به تیمهای ماشینکاری اجازه میدهد عملکرد را در بین مشاغل مقایسه کنند. همچنین زمانی که یک جزء مشابه به تولید باز می گردد، وابستگی به تنظیمات غیررسمی را کاهش می دهد.
ابزار انعطاف پذیر و استانداردسازی فرآیند
انعطاف پذیری به معنای تغییر ابزارها و پارامترها بدون محدودیت نیست. در عمل، تولید قابل انطباق زمانی بهترین عملکرد را دارد که تغییرات توسط استانداردهای واضح پشتیبانی شوند.
یک کارگاه می تواند پیکربندی ابزار تایید شده را برای گروه های مواد معمول ایجاد کند، شرایط ضربه زدن مناسب را مستند کند، و فواصل بازرسی را برای رشته های بحرانی تعریف کند. هنگامی که یک قطعه جدید وارد تولید می شود، مهندسان می توانند از آن رکوردها به عنوان نقطه شروع قبل از تأیید اعتبار استفاده کنند.
تجهیزات CNC خودکار میتوانند از طریق چرخههای ضربه زدن همزمان، نظارت بر عمر ابزار و برنامههای ماشینکاری مستند، از سازگاری بیشتر پشتیبانی کنند. این ویژگیها نیاز به قضاوت اپراتور را برطرف نمیکنند، اما میتوانند شناسایی و بازتولید مشکلات را آسانتر کنند.
یک ارزیابی مفید باید بیشتر از قیمت خرید یک ابزار را در نظر بگیرد. اقدامات مربوطه شامل مصرف ابزار، توقف ماشین، قطعات رد شده، زمان کار مجدد و نتایج بازرسی است. مقایسه این عوامل در طول یک دوره تولید معنی دار تصویر واضح تری از عملکرد فرآیند ارائه می دهد.
قبل از انتخاب یک شیر فلوت مارپیچ DIN چه چیزی را باید بررسی کرد
قبل از معرفی یک شیر جدید در فرآیند ماشینکاری انعطاف پذیر، تیم های تولید می توانند یک دنباله عملی را دنبال کنند:
- مورد نیاز رشته را تایید کنید. استاندارد نخ، گام، تلورانس و عمق مورد نیاز را بررسی کنید.
- قطعه کار را بررسی کنید. مواد را شناسایی کنید و سختی و رفتار تشکیل تراشه آن را در نظر بگیرید.
- هندسه سوراخ را مرور کنید. مشخص کنید که آیا عملیات شامل یک سوراخ کور یا یک سوراخ است و ابعاد سوراخ خلبان را تأیید کنید.
- ابزار را با عملیات مطابقت دهید. هندسه فلوت، بستر، وضعیت پوشش، و راهنمای کاربرد سازنده را ارزیابی کنید.
- پارامترهای ماشینکاری را تأیید کنید. سرعت، همگام سازی خوراک، روانکاری و صلبیت ماشین را بررسی کنید.
- اجزای آزمایشی را بررسی کنید. قبل از استاندارد کردن فرآیند، از سنج و بررسی ابعاد مناسب استفاده کنید.
- پیگیری نتایج تولید فرسودگی ابزار، کیفیت نخ، وقفههای چرخه، و نرخهای رد کردن را در اجرای مکرر بررسی کنید.
این رویکرد به جلوگیری از یک اشتباه رایج کمک میکند: نسبت دادن هر نقص رزوهای به ابزار زمانی که علت واقعی ممکن است قطر سوراخ نادرست، شرایط برش نامناسب یا تراز ضعیف باشد.
توسعه ابزار دقیق و تجربه برنامه
ویلسون نام تجاری مرتبط با Taizhou Hongyi Precision Tools Co., Ltd. است که بیش از 20 سال تجربه در زمینه ابزارهای دقیق دارد و محصولاتی را برای برش نخ و برنامه های اندازه گیری توسعه می دهد. محدوده آن شامل شیرهای ماشینی، شیرهای فلوت مارپیچ، شیرهای غلتشی، شیرهای دستی و شیرهای DIN است.
اطلاعات شرکت همچنین قابلیتهای تولید و بازرسی ابزارهای برش رزوه دقیق را در کنار کاربردها در خودروسازی، هوافضا، تجهیزات انرژیهای نو، تولید قالب، لوازم الکترونیکی و پردازش فلزات توصیف میکند.
این زمینه صنعت منعکس کننده یک اصل گسترده تر در ماشینکاری دقیق است: نتایج ثابت به تعامل بین طراحی ابزار، تجهیزات تولید، فرآیندهای تولید و بازرسی بستگی دارد. هیچ ویژگی محصول واحدی نمی تواند جایگزین نیاز به اعتبارسنجی عملیات کامل شود.
ماشینکاری انعطاف پذیر به فرآیند مناسب بستگی دارد، نه یک ابزار جهانی
تغییر به سمت ماشینکاری انعطافپذیر کارگاهها را تشویق میکند تا ابزارآلات را بر اساس نیازهای تولید واقعی ارزیابی کنند. مواد مختلف، هندسه سوراخها و مشخصات رزوه، ترکیبهای متفاوتی از طراحی ابزار و شرایط ماشینکاری را میطلبد.
شیرهای فلوت مارپیچ DIN بدون پوششممکن است زمانی که هندسه و ویژگیهای مواد با کار هماهنگ باشد، برای کاربردهای نخبندی خاص مناسب باشد. ارزش آنها باید از طریق اعتبار سنجی فرآیند به جای فرضیات مربوط به وضعیت پوشش به تنهایی تعیین شود.
در نهایت، تولید انعطافپذیر به انتخاب ابزار آگاهانه، روشهای استاندارد راهاندازی و بازرسی مداوم بستگی دارد. مجموعه ابزار دقیق Wilson، از جمله محدوده ضربه زدن DIN آن، تنوع گزینه های ابزار مورد استفاده در عملیات ماشینکاری مدرن را نشان می دهد. درس اصلی همچنان ساده است: سازگاری از تطبیق ابزار با کار و تأیید نتیجه در شرایط واقعی تولید ناشی می شود.
اخبار مرتبط
- چرا شیرهای فلوت مارپیچ DIN بدون پوشش در ماشینکاری CNC جلب توجه می کند
- چه چیزی شیرهای فلوت مارپیچ DIN بدون پوشش را به گزینه ای عملی برای رزوه کاری دقیق تبدیل می کند؟
- چگونه یک ماشینفروشی پس از تغییر به شیرهای فلوت مستقیم DIN برای عملیات سوراخ کور، ردهای نخ را تا 60% کاهش داد؟
- چرا شیرهای مارپیچی توسعه یافته DIN برای رشته های با کارایی بالا ضروری هستند؟
- چرا شیرهای فلوت مارپیچ ISO با پوشش برای رزوه کاری با دقت بالا ضروری هستند؟
- چگونه ضربات فلوت مارپیچی توسعه یافته ISO می تواند عملکرد ماشینکاری دقیق را بهبود بخشد؟
برای من پیام بگذارید